Blog YCK2020 là kênh chia sẻ kiến thức về công nghệ chế tạo máy, cơ khí chính xác và lập trình gia công CNC, hỗ trợ cộng đồng cơ khí trẻ. Tham gia cùng chúng tôi!
Sau mối ghép then, mối ghép ren là dạng liên kết phổ biến nhất trong cơ khí và đời sống.
Từ bulong – đai ốc cho đến các chi tiết máy phức tạp, mối ghép ren xuất hiện ở hầu hết các sản phẩm cơ khí hiện đại.
👉 Việc hiểu rõ cấu tạo, phân loại và nguyên lý làm việc của mối ghép ren sẽ giúp bạn thiết kế chính xác và lựa chọn đúng phương pháp lắp ghép.
Mối ghép ren là gì? Phân loại, cấu tạo và ứng dụng trong cơ khí - Blog Yêu Cơ Khí
1. Mối ghép ren là gì?
Mối ghép ren là loại mối ghép tháo được, sử dụng ren ngoài (trên bu lông) và ren trong (trên đai ốc hoặc chi tiết) để liên kết các bộ phận với nhau.
Dễ tháo lắp
Tái sử dụng nhiều lần
Ứng dụng cực kỳ rộng rãi
2. Cấu tạo của mối ghép ren
Bu lông (Bolt): chi tiết có ren ngoài
Đai ốc (Nut): chi tiết có ren trong
Vòng đệm (Washer): phân bố lực, chống lỏng
👉 Ngoài ra còn có ren trực tiếp trên chi tiết (không cần đai ốc)
3. Phân loại mối ghép ren
3.1 Theo hình dạng ren
Ren tam giác (phổ biến nhất)
Ren vuông (truyền lực)
Ren thang (máy công nghiệp)
Ren tròn (chịu va đập)
3.2 Theo công dụng
Mối ghép chặt (bulong – đai ốc)
Mối ghép động (trục vít – đai ốc)
4. Nguyên lý làm việc
Mối ghép ren hoạt động dựa trên ma sát giữa các bề mặt ren khi siết chặt.
Tạo lực kẹp
Giữ các chi tiết cố định
Truyền lực và chuyển động
👉 Đây là lý do cần siết đúng lực và đúng tiêu chuẩn kỹ thuật
Trong cơ khí chế tạo, các chi tiết không tồn tại riêng lẻ mà luôn được liên kết với nhau thành một hệ thống hoàn chỉnh.
Những liên kết này được gọi là các mối ghép trong cơ khí.
👉 Việc hiểu rõ từng loại mối ghép sẽ giúp bạn:
Thiết kế chính xác
Lựa chọn phương pháp liên kết phù hợp
Tăng độ bền và độ ổn định của sản phẩm
Tổng hợp các mối ghép trong cơ khí: Then, Ren, Hàn (A–Z) - Blog Yêu Cơ Khí
1. Mối ghép trong cơ khí là gì?
Mối ghép cơ khí là phương pháp liên kết các chi tiết để tạo thành một cụm hoặc sản phẩm hoàn chỉnh.
👉 Có 2 nhóm chính:
Mối ghép tháo được (then, ren)
Mối ghép không tháo được (hàn)
2. Tổng quan các loại mối ghép phổ biến
🔹 2.1 Mối ghép then (Key joint)
Mối ghép then dùng để truyền mô-men xoắn giữa trục và chi tiết quay.
Bên cạnh mối ghép then và mối ghép ren, mối ghép hàn là phương pháp liên kết không tháo được được sử dụng cực kỳ phổ biến trong cơ khí chế tạo và xây dựng.
👉 Nếu then và ren thiên về tháo lắp, thì hàn lại mang đến độ bền cao, khả năng chịu lực lớn và tính liên kết vĩnh viễn.
Bài viết này sẽ giúp bạn hiểu toàn bộ về mối ghép hàn từ nguyên lý, phân loại đến ứng dụng thực tế.
Mối ghép hàn là gì? Phân loại, phương pháp và ứng dụng trong cơ khí - Blog Yêu Cơ Khí
1. Mối ghép hàn là gì?
Mối ghép hàn là phương pháp liên kết các chi tiết kim loại bằng cách nung nóng đến trạng thái nóng chảy hoặc dẻo, sau đó kết dính lại với nhau.
Liên kết vĩnh viễn
Không thể tháo rời
Độ bền rất cao
2. Nguyên lý của mối ghép hàn
Quá trình hàn dựa trên việc:
Nung nóng kim loại
Làm chảy hoặc dẻo vật liệu
Kết tinh lại tạo thành mối liên kết
👉 Sau khi nguội, hai chi tiết trở thành một khối thống nhất
Trong các mối ghép cơ khí, mối ghép then là một trong những dạng phổ biến nhất để truyền mô-men xoắn giữa trục và chi tiết quay.
Việc hiểu rõ cấu tạo, phân loại và ứng dụng của mối ghép then giúp bạn thiết kế và gia công chính xác, hạn chế hư hỏng trong quá trình vận hành.
Mối ghép then là gì? Phân loại và ứng dụng trong cơ khí - Blog Yêu Cơ Khí
1. Mối ghép then là gì?
Mối ghép then là loại mối ghép tháo được, dùng để liên kết giữa trục và moay-ơ nhằm truyền mô-men xoắn.
Trong thực tế, rãnh then thường được gia công bằng phương pháp phay.
---
2. Vai trò của mối ghép then
Mối ghép then có nhiệm vụ truyền lực và mô-men xoắn từ trục sang chi tiết lắp trên trục thông qua moay-ơ.
---
3. Hình ảnh mối ghép then trong thực tế
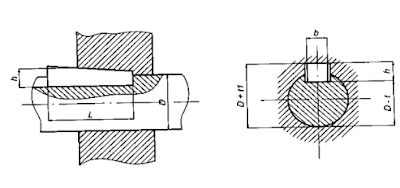
Mặt cắt then vát và rãnh then
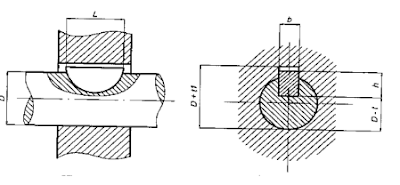
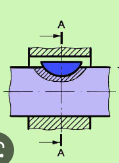
Mặt cắt then bán nguyệt
Then hoa và moay-ơ trên trục
---
4. Phân loại mối ghép then
Mối ghép then được chia thành hai nhóm chính:
Then ghép lỏng: then bằng, then bán nguyệt, then hoa → có khe hở, truyền mô-men qua mặt bên
Then ghép căng: then vát → có lực ép, truyền cả mô-men và lực dọc trục
---
5. Các loại then thường gặp
Then vát
Then bán nguyệt
---
6. Video mô phỏng mối ghép then
---
7. So sánh then ghép lỏng và then ghép căng
Then ghép lỏng: đồng tâm tốt, ít rung
Then ghép căng: truyền lực mạnh hơn nhưng dễ lệch tâm
Mối ghép then là giải pháp đơn giản nhưng hiệu quả trong truyền động cơ khí.
Việc lựa chọn đúng loại then và thiết kế hợp lý sẽ giúp hệ thống hoạt động ổn định, bền bỉ và chính xác hơn.
Trong sửa chữa ô tô, việc tháo rời, làm sạch và kiểm tra phân loại chi tiết là chuỗi công đoạn ảnh hưởng trực tiếp đến chất lượng sửa chữa, thời gian xưởng và chi phí vận hành. Nếu tháo sai trình tự, làm sạch không đúng cách hoặc phân loại chi tiết thiếu căn cứ, kỹ thuật viên có thể bỏ sót hư hỏng, làm hỏng thêm chi tiết tốt hoặc thay thế linh kiện không cần thiết.
Bài viết này tóm tắt quy trình tham khảo về tổ chức tháo, làm sạch và kiểm tra phân loại chi tiết trong sửa chữa ô tô, phù hợp cho học viên công nghệ ô tô, kỹ thuật viên xưởng và người quản lý bảo dưỡng. Khi áp dụng thực tế, cần ưu tiên hướng dẫn của nhà sản xuất xe, quy định an toàn lao động và điều kiện thiết bị của từng xưởng.
Hình 1: Công đoạn tháo, làm sạch và kiểm tra phân loại chi tiết tại xưởng sửa chữa ô tô.
1. Vai trò của công đoạn tháo – làm sạch – kiểm tra phân loại
Một ô tô được cấu thành từ nhiều hệ thống, cụm chi tiết và chi tiết máy. Sau thời gian sử dụng, các chi tiết có thể bị mòn, nứt, biến dạng, bám bẩn hoặc giảm độ kín. Quá trình sửa chữa thường bắt đầu bằng việc tháo cụm, tháo chi tiết, làm sạch để quan sát và kiểm tra.
Ba công đoạn này có mối quan hệ chặt chẽ:
Tháo đúng giúp hạn chế hư hỏng chi tiết và mất dấu lắp ghép.
Làm sạch đúng giúp quan sát vết nứt, độ mòn, rò rỉ và các hư hỏng khó thấy.
Kiểm tra phân loại đúng giúp quyết định chi tiết nào tiếp tục dùng, chi tiết nào cần sửa chữa và chi tiết nào phải thay thế.
Trong nhiều xưởng, khối lượng công việc tháo lắp chiếm tỷ lệ lớn trong tổng thời gian sửa chữa. Vì vậy, tổ chức công đoạn này khoa học sẽ góp phần nâng cao năng suất và giảm sai sót.
2. Tổ chức tháo ô tô đúng trình tự
2.1. Tháo ô tô là gì?
Tháo ô tô là tập hợp các nguyên công nhằm tách xe, cụm hoặc bộ phận thành các chi tiết riêng lẻ theo một trình tự xác định. Quá trình này cần bảo đảm an toàn, hạn chế hư hỏng chi tiết và ghi nhận đầy đủ vị trí lắp ghép.
2.2. Nguyên tắc tổ chức tháo
Thứ nhất, làm sạch sơ bộ trước khi tháo. Bùn đất, dầu mỡ và chất bẩn bám trên xe có thể che khuất vị trí bu lông, cửa kiểm tra hoặc vết nứt. Xưởng nên bố trí khu vực rửa sơ bộ trước khi đưa xe vào vị trí tháo.
Thứ hai, tháo theo trình tự hợp lý. Thông thường nên tháo từ ngoài vào trong, từ cụm lớn đến chi tiết nhỏ, theo hướng dẫn kỹ thuật. Với các mối ghép quan trọng, cần ghi dấu hoặc sắp xếp chi tiết theo từng cụm để tránh lẫn lộn.
Thứ ba, sử dụng phiếu công nghệ. Mỗi vị trí tháo nên có phiếu hoặc quy trình ghi rõ: trình tự tháo, dụng cụ cần dùng, thông số siết, thời gian dự kiến và yêu cầu an toàn. Đây là cách giảm phụ thuộc vào kinh nghiệm cá nhân và hạn chế bỏ sót bước.
Thứ tư, tăng cường cơ giới hóa. Kích, cầu nâng, cần cẩu di động, giá quay cụm chi tiết giúp giảm sức lao động và hạn chế va đập. Với cụm nặng, không nên tháo bằng tay đơn thuần nếu không bảo đảm an toàn.
Thứ năm, dùng dụng cụ chuyên dụng. Vam ép, dụng cụ tháo vòng bi, máy vặn đai ốc và đầu khẩu đúng kích thước giúp giảm hư hỏng ren, biến dạng lỗ và trầy xước bề mặt lắp ghép.
Thứ sáu, kiểm soát nhiệt khi cần gia nhiệt. Một số mối ghép chặt có thể cần gia nhiệt để tháo. Tuy nhiên, cần kiểm soát nhiệt độ và thời gian để tránh làm biến đổi vật liệu, cháy phớt hoặc hư hỏng chi tiết lân cận.
Thứ bảy, bảo đảm an toàn và quản lý chi tiết. Cần chèn, kê, khóa chuyển động trước khi tháo; phân loại bu lông, đệm, nắp che theo từng cụm; không để chi tiết nhỏ lẫn vào phoi hoặc giẻ lau.
3. Làm sạch chi tiết sau khi tháo
3.1. Mục đích
Làm sạch giúp loại bỏ dầu mỡ, muội than, gỉ sét, keo làm kín và tạp chất bám trên bề mặt. Khi chi tiết sạch, kỹ thuật viên dễ phát hiện vết nứt, xước, mòn không đều, rỗ bề mặt hoặc biến dạng.
3.2. Các phương pháp làm sạch thường dùng
Làm sạch bằng cơ khí: Có thể dùng thiết bị phun hạt mài, bàn chải, dụng cụ cạo hoặc thiết bị rung lắc. Phương pháp này hiệu quả với gỉ sét, sơn cũ và lớp bẩn cứng. Tuy nhiên, cần chọn mức tác động phù hợp để không làm mất vật liệu nền hoặc làm nhẵn bề mặt lắp ghép.
Làm sạch bằng hóa chất và vật lý: Ngâm chi tiết trong dung dịch tẩy rửa chuyên dụng ở nhiệt độ phù hợp, kết hợp sóng siêu âm hoặc chổi cọ để tách chất bẩn. Với dầu diesel, xăng hoặc dung môi mạnh, cần tuân thủ nghiêm ngặt quy định phòng cháy chữa cháy, thông gió và bảo hộ lao động. Không nên dùng xăng để rửa chi tiết trong không gian kín.
Làm sạch thủ công kết hợp cơ khí, hóa lý: Đây là cách phổ biến tại nhiều xưởng sửa chữa vừa và nhỏ: ngâm dung dịch, phun nước áp lực, dùng bàn chải và giẻ để làm sạch khu vực khó tiếp cận. Phương pháp này linh hoạt nhưng cần kiểm soát thời gian và tránh làm xước bề mặt gia công chính xác.
3.3. Lưu ý khi làm sạch
Không làm sạch chi tiết điện tử, cảm biến, giắc nối bằng dung dịch dẫn điện hoặc hơi nước áp lực cao nếu chưa che chắn.
Không dùng chổi sắt cứng trên bề mặt lắp ghép chính xác.
Lau khô ngay sau khi rửa để hạn chế gỉ.
Phân loại dung dịch và chất thải theo quy định môi trường.
Đeo găng, kính và khẩu trang khi tiếp xúc hóa chất.
4. Kiểm tra và phân loại chi tiết
4.1. Mục đích
Kiểm tra phân loại nhằm xác định khả năng tiếp tục sử dụng của chi tiết, lựa chọn phương án sửa chữa hoặc thay thế. Kết quả phân loại là căn cứ để lập dự toán, đặt vật tư và xây dựng kế hoạch lắp ráp.
Thực tế, mỗi xưởng có thể dùng ký hiệu riêng. Một cách phân loại tham khảo gồm ba nhóm:
Nhóm phân loại
Đặc điểm
Hướng xử lý
Tiếp tục sử dụng
Còn đạt tiêu chuẩn kỹ thuật
Vệ sinh, lắp lại
Cần sửa chữa
Có thể phục hồi bằng gia công, mạ, hàn, ép, thay bạc
Sửa chữa theo phương án kỹ thuật
Loại bỏ
Hư hỏng vượt giới hạn, không kinh tế để sửa hoặc không an toàn
Thay thế
4.2. Căn cứ kiểm tra
Việc kiểm tra cần dựa trên:
Tài liệu kỹ thuật của nhà sản xuất.
Chức năng và điều kiện làm việc của chi tiết.
Vật liệu, kích thước và yêu cầu lắp ghép.
Hư hỏng đặc trưng của từng loại chi tiết.
Giới hạn mòn cho phép và giới hạn mòn tối đa.
Khả năng sửa chữa và hiệu quả kinh tế.
4.3. Quy trình kiểm tra gợi ý
Sắp xếp chi tiết theo cụm sau khi làm sạch.
Kiểm tra ngoại quan bằng mắt thường, kính lúp hoặc đèn soi để phát hiện nứt, cháy, xước, rỗ.
Đo kích thước bằng thước cặp, pan me, đồng hồ so hoặc dụng cụ chuyên dụng.
Kiểm tra hình dạng hình học như độ côn, độ méo, độ cong, độ song song.
Kiểm tra vị trí tương quan giữa các bề mặt làm việc bằng bàn phẳng, thước kiểm tra hoặc đồng hồ so.
Ghi phiếu kiểm tra cho chi tiết quan trọng như xi lanh, piston, trục khuỷu, trục cam.
Kết luận phân loại và chuyển sang bước sửa chữa, thay thế hoặc lắp ráp.
4.4. Kiểm tra độ mòn
Độ mòn có thể kiểm tra trực tiếp bằng dụng cụ đo hoặc gián tiếp qua dưỡng kiểm tra, độ kín, lực ma sát và tiếng ồn khi thử. Với trục và lỗ, cần kiểm tra đường kính, độ côn, độ méo và khe hở lắp ghép. Với bề mặt phẳng, cần kiểm tra độ không phẳng và vết tiếp xúc.
Hình 2: Kiểm tra kích thước và phân loại chi tiết sau khi làm sạch.
5. Checklist tổ chức công đoạn tại xưởng
☐ Xe được làm sạch sơ bộ trước khi tháo.
☐ Có quy trình hoặc phiếu công nghệ cho từng cụm.
☐ Dụng cụ tháo đúng chủng loại, đúng kích thước.
☐ Có khu vực riêng để đặt chi tiết theo cụm.
☐ Chi tiết được làm sạch bằng phương pháp phù hợp.
☐ Có dụng cụ đo và dưỡng kiểm tra cần thiết.
☐ Tiêu chí phân loại được thống nhất trước khi thực hiện.
☐ Chi tiết quan trọng được ghi phiếu kiểm tra.
☐ Có biện pháp bảo hộ lao động và phòng cháy khi dùng dung môi.
☐ Chất thải, dung dịch rửa được xử lý đúng quy định.
6. Câu hỏi thường gặp
Vì sao phải làm sạch xe trước khi tháo?
Làm sạch trước giúp dễ quan sát vị trí bu lông, giảm bẩn cho khu vực sửa chữa và hạn chế chất bẩn rơi vào cụm chi tiết sau khi tháo.
Có thể dùng xăng để rửa chi tiết ô tô không?
Không nên dùng xăng để rửa trong không gian kín hoặc không có biện pháp phòng cháy. Nên dùng dung dịch rửa chuyên dụng và tuân thủ hướng dẫn an toàn của nhà sản xuất.
Phân loại chi tiết gồm những nhóm nào?
Tùy xưởng, có thể phân thành: tiếp tục sử dụng, cần sửa chữa và loại bỏ. Mỗi nhóm cần có tiêu chí kỹ thuật rõ ràng.
Khi nào nên thay thế thay vì sửa chữa?
Khi chi tiết vượt giới hạn mòn, nứt ở vùng chịu lực, biến dạng không thể phục hồi hoặc chi phí sửa chữa không hợp lý so với thay mới.
Làm sao giảm sai sót khi tháo lắp?
Sử dụng phiếu công nghệ, ghi dấu chi tiết, sắp xếp bu lông theo cụm, dùng dụng cụ đúng và kiểm tra lại trước khi lắp.
Kết luận
Tổ chức tốt công đoạn tháo, làm sạch và kiểm tra phân loại chi tiết giúp xưởng sửa chữa ô tô làm việc an toàn, nhanh và chính xác hơn. Quy trình không chỉ phục vụ việc thay thế phụ tùng mà còn là cơ sở để đánh giá đúng tình trạng kỹ thuật của xe, lập kế hoạch sửa chữa hợp lý và kiểm soát chi phí.
Khi triển khai tại xưởng, nên xây dựng phiếu công nghệ riêng cho từng cụm, đào tạo kỹ thuật viên về an toàn hóa chất và cập nhật hướng dẫn của nhà sản xuất. Đây là cách biến kiến thức kỹ thuật thành quy trình có thể áp dụng ổn định trong thực tế.
Tham khảo thêm tại yck2020.blogspot.com. Nội dung mang tính tham khảo kỹ thuật; khi thực hiện cần tuân thủ hướng dẫn của nhà sản xuất và quy định an toàn tại xưởng.